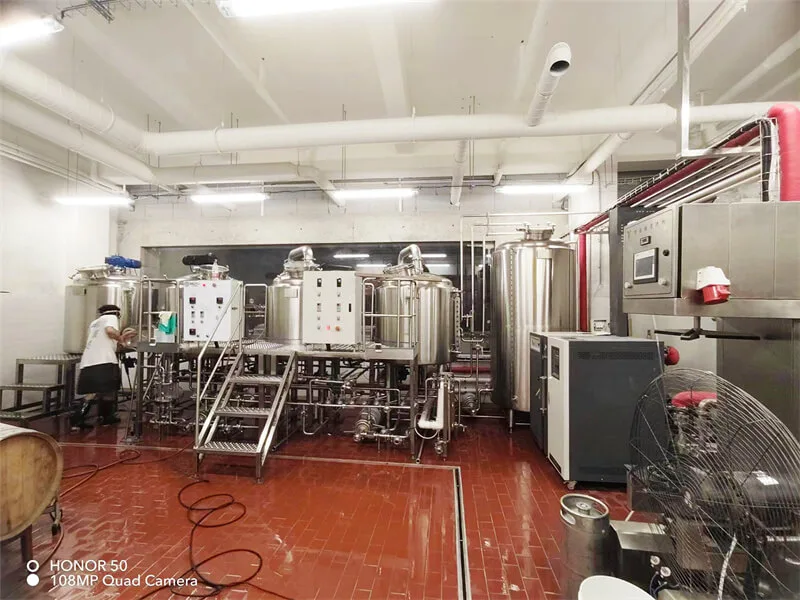
无论您是打算从试点系统扩大规模,还是计划创办一家商业精酿啤酒厂,1000升的酿酒设备都是理想之选。它的规模既足以带来可观的收入,又足够小巧,让您始终保持与精酿工艺的紧密联系。
在业内,许多人将其称为“黄金产能”。 它弥合了纳米啤酒厂与全规模工业酒厂之间的差距。无论您是希望拿下首批区域客户的初创企业,还是正在扩大品酒室产能的成熟酒厂,一套设计精良的1000升系统都能为您提供实现盈利性增长所需的灵活性和产能。
1000升酿造系统为何脱颖而出
让我们直奔主题。一套1000升酿造线的价值归根结底取决于三点:均衡的产量、坚固的结构以及智能的自动化。以下是这些要素在实际应用中的具体体现。
实际生产能力
在标准生产模式下(每天酿造一批,配备几台发酵罐),年产量约为30万至50万升。如果每天酿造两批,或者增加发酵罐数量,年产量可接近80万升。
该范围适用于:
- 提供多款生啤并供应本地客户的精酿啤酒吧
- 区域品牌试水新市场
- 现有啤酒厂将3至5个小批次合并为一个精简的酿造批次
专为卫生与耐用性而设计
通常采用食品级SUS304或SUS316L不锈钢。储罐壁厚通常为3毫米,内壁焊缝经过打磨和抛光,表面粗糙度Ra≤0.6微米。这种光滑表面使细菌无处藏身——这对保持质量稳定和便于清洁至关重要。
如果你酿造酸啤酒、康普茶或水果啤酒,建议选择316L不锈钢。与304相比,它更能抵御酸性配方引起的点蚀。
精密温度控制
几乎每台发酵罐都配备了双层夹套或凹点冷却区,并配有高密度聚氨酯保温层。这使您能够分区控制发酵温度。
为何这很重要:将艾尔啤酒保持在68°F或拉格啤酒保持在50°F,且不发生偏移,这正是区分口感纯净、品质稳定啤酒与存在异味意外的关键所在。
合乎情理的自动化
一套现代化的 1000 升系统采用配备触摸屏人机界面(HMI)的可编程逻辑控制器(PLC)。您可以:
- 保存和调用糖化方案
- 实现分步糖化与温度升温过程的自动化
- 远程监控发酵过程
结果是:错误减少、批次质量稳定,并且能够快速培训新员工。
从谷物到玻璃的关键模块
一套完整的1000升交钥匙酿造系统涵盖了整个工艺流程的每个步骤。下面我们将按模块逐一介绍。
1. 粮食处理与磨粉
您将获得一个小型麦芽筒仓(可选)和一台辊式磨粉机。该磨粉机应能均匀粉碎谷物,同时不将谷壳撕碎——保持谷壳完整有助于更轻松地进行过滤。请选择配备集成除尘系统和振动筛的机型,以便去除细粉。
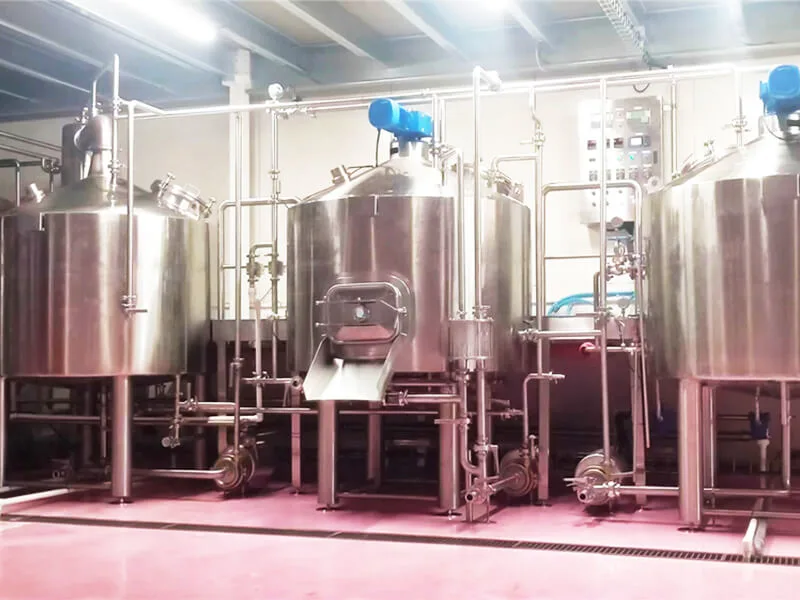
2. 酿造车间(热侧)
操作的核心。您可以选择以下选项:
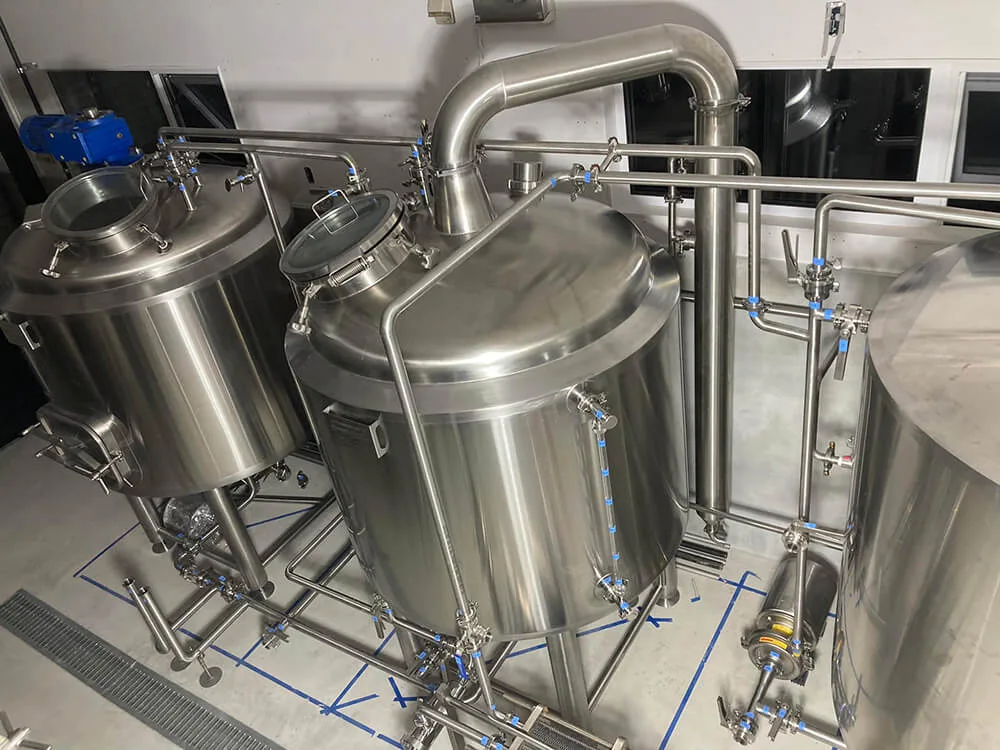
- 2-vessel (糖化槽/过滤槽 + 煮沸槽/涡流槽)
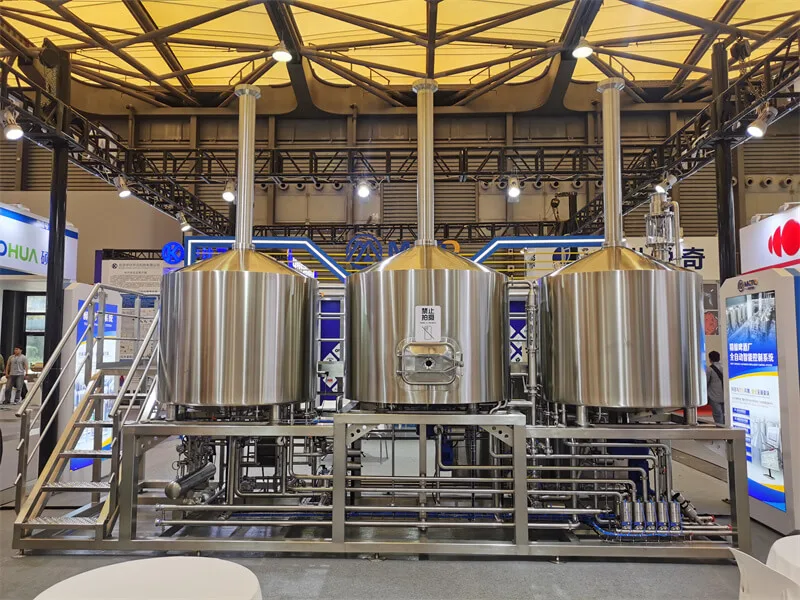
- 3-vessel (糖化、过滤和煮沸/旋涡槽分开)
- 4-vessel (这四个车站均独立运营)
加热方式:蒸汽(效率最高)、电加热(精准)或直火加热(传统)。所有系统均配备假底、耙子或搅拌器,以及用于分离酒糟的漩涡口。
3. 麦汁冷却与充氧
板式或管式换热器可在单次通过过程中,将麦汁从沸腾温度降至接种酵母的温度(50–72°F)。冷却后,通过文丘里管或烧结石注入无菌氧气——这对培养健康的酵母起始菌种至关重要。
4. 发酵与清淡啤酒的储存
大多数啤酒厂最初都会配备4至6个夹套式锥形发酵罐(每个容量为1000升或2000升)。为了便于酵母回收,发酵罐的锥角应为60°。此外,还应配备1至2个清酒罐,用于碳酸化、澄清和分装。
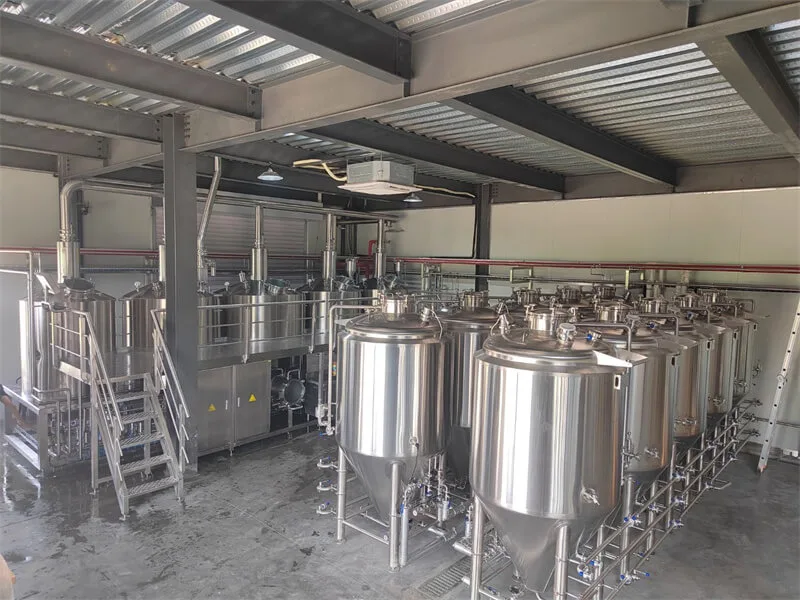
5. 助您高效运转的实用工具
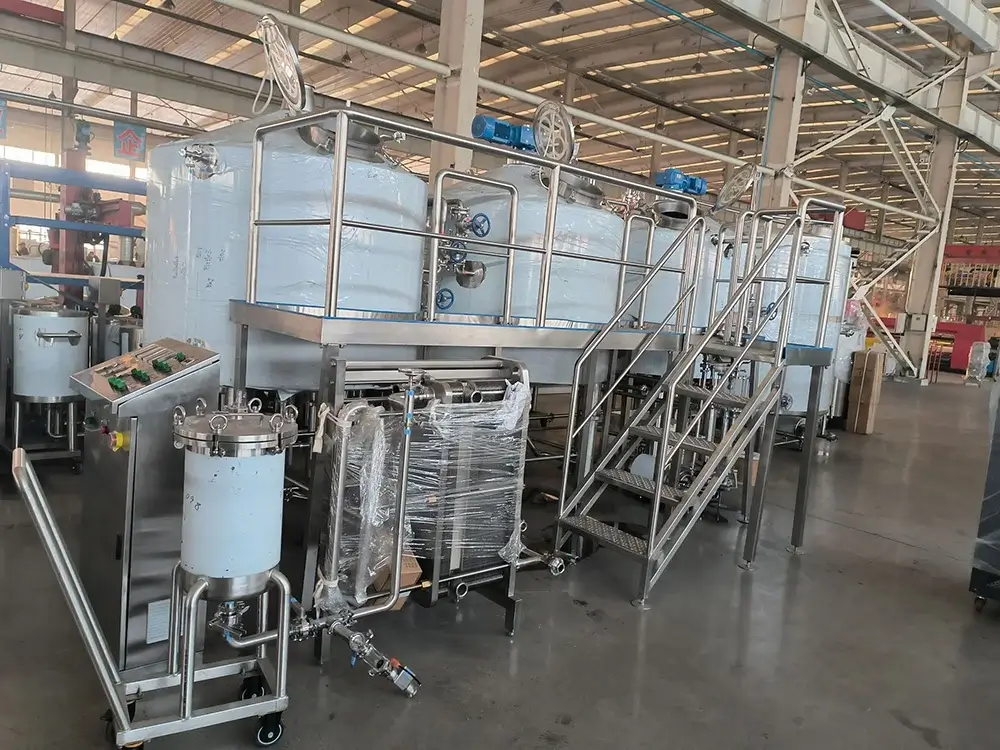
- 乙二醇冷水机组: 工业级,尺寸根据您的发酵罐总容积而定
- CIP 系统: 便携式或内置式,配有酸/碱储液罐和喷淋球
- 工艺管道: 地面呈坡度以利排水,全屋均配备卫生洁具
双血管与三血管:哪种更适合您?
这将是你一生中最重要的决定。让我们抛开那些营销噱头,来仔细分析一下。
双容器系统(结构紧凑且经济实惠)
最适合 空间狭小、预算有限,且团队专注于几种核心风格。
典型布局: 糖化槽/过滤槽 + 煮沸锅/旋流槽。
| 优点 | 缺点 |
|---|---|
| 前期成本较低(比3-vessel低20–30%) | 无法同时进行糖化与过滤 → 酿造时间更长 |
| 占地面积更小——可放置在车库或小型车位中 | 有限的分步糖化能力 |
| 操作更简单,更易上手 | 萃取效率较低(每批次谷物更多) |
三管系统(灵活且高通量)
最适合 生产多种风格啤酒、高酒精度啤酒或计划扩大规模的啤酒厂。
典型布局: 糖化槽 → 过滤槽 → 煮沸槽/旋涡槽(或独立旋涡槽)。
| 优点 | 缺点 |
|---|---|
| 并行处理:一边进行过滤,一边对下一批麦芽进行糖化 | 占地面积更大,安装成本更高 |
| 每天可冲泡3–4次 | 需要清洁和维护的船舶更多 |
| 效率更高(85–90% 与 2 管式 75–80% 相比) | 更陡峭的学习曲线 |
| 真正的分步糖化与煎煮功能 |
简要概述: 如果你有足够的空间和预算,一套三罐系统只需几年时间,就能通过节省的时间和减少的麦芽用量收回成本。但许多优秀的啤酒厂最初都是从两罐系统起步,之后再进行升级的。
实际应用案例:一套紧凑型1000升酿造系统的运行实况
让我们来了解一下典型的精酿啤酒生产配置——也就是你在5,000至10,000平方英尺的啤酒厂里常见的那种。
磨坊
- 规格: 500–800 公斤/小时
- 为什么有效: 与糖化槽的处理量相匹配,最大限度地减少了因长时间粉碎而导致的氧化。
啤酒屋
- 规格: 双罐组合(糖化/过滤槽 + 煮沸/旋涡槽)
- 为什么有效: 既节省了占地空间,又能为多种风格的啤酒酿造出高品质的麦汁。
热液罐(HLT)
- 规格: 1500升
- 为什么有效: 仅需一个尺寸设计合理的储罐,即可同时满足洗料用水和CIP冲洗的需求。
发酵罐 / 单元罐
- 规格: 2个1000升储罐,带侧面人孔
- 为什么有效: 侧面人孔便于进行干投啤酒花和深度清洗,无需爬进桶内。(这真是个划时代的改变:你的腰背会感谢你的。)
乙二醇系统
- 规格: 3000升缓冲罐 + 双台5HP冷水机组
- 为什么有效: 缓冲罐可平抑热负荷峰值,双冷水机组则提供了冗余保障——当其中一台发生故障或进行除霜时,另一台仍能维持发酵温度。
CIP 系统
- 规格: 100升便携式滑轨
- 为什么有效: 占地面积小,尺寸恰好适合2至3个发酵罐,并最大限度地降低了长管道带来的卫生风险。
控制装置
- 规格: PLC + 触摸屏人机界面(HMI)
- 为什么有效: 全面的配方管理、自动温度升温曲线以及批次记录功能,确保一致性。
1000升系统在哪些方面具有商业价值
该容量适用于多种商用机型。这正是它大放异彩之处。
城市精酿啤酒馆或品酒室 + 分销
一套1000升的酿造系统可供应10至20个酒龙头,同时仍有足够的啤酒装入桶中供应当地酒吧和餐厅。许多店主通过将酿造系统从3至5桶升级至1000升,成功突破了“啤酒总是卖光”的瓶颈。
不断发展的区域品牌
您最初使用的是300升或500升的酿造系统。如今,您不得不连续多日不停地酿造,只为跟上生产进度。升级到1000升系统,产量可提升2至3倍,而劳动力却无需翻倍。这是在升级到20至30桶系统之前,自然而然的下一步。
特色饮品与研发
除了酿造啤酒外,这些带夹套的1000升发酵罐还非常适合用于:
- 含酒精气泡水
- 康普茶
- 苹果酒
- 起泡果酒
而且,由于您的控制系统会记录每个批次,因此您可以更快地调整新配方,并可靠地重复执行这些配方。
购买1000升酿酒设备的最终建议
- 请查看ASME认证 如果您需要耐压容器。
- 要求达到3A卫生标准——这对确保CIP结果的一致性至关重要。
- 选购一台额定容量为当前发酵罐容积1.5至2倍的乙二醇冷水机组。 你会增加坦克。
- 请确保供应商提供P&ID(管道仪表流程图)。 安装和故障排除时,您会用到它们。
- 参观一家采用相同系统的啤酒厂 在签字之前。
对1000L系统还有疑问吗?
每家啤酒厂的平面布局、公用设施接入情况和生产目标各不相同。无论您需要的是2罐发酵起始系统,还是全自动4罐酿造系统,合适的供应商都会帮助您合理确定规模,避免过度推销。
与2至3家制造商进行沟通。比较交货周期、备件供应情况以及售后服务。如果您想亲眼看看1000升系统的运行情况,请联系我们——我们可以为您安排参观每天都在使用该系统的啤酒厂。
需要定制报价或布局方案吗? 请告诉我们 请告知您的年度目标产量和可用空间,我们将在24小时内发送一份详细的设备清单。