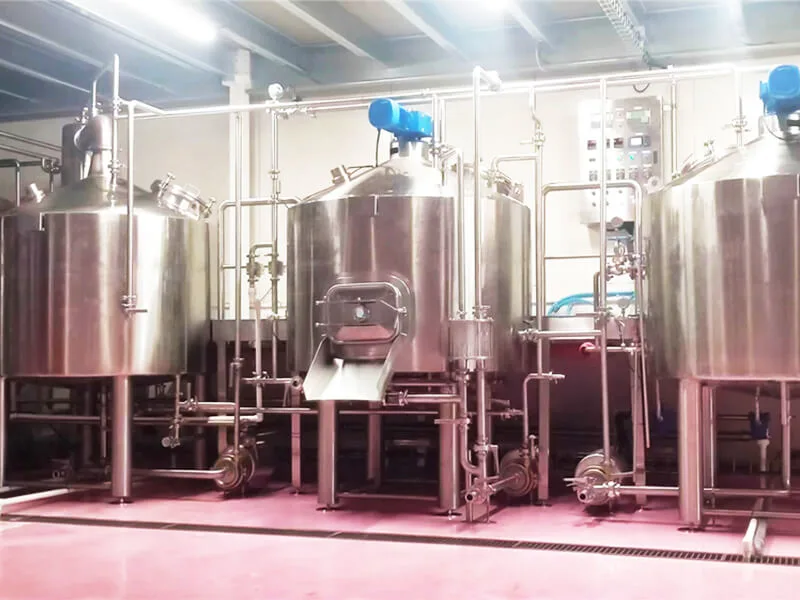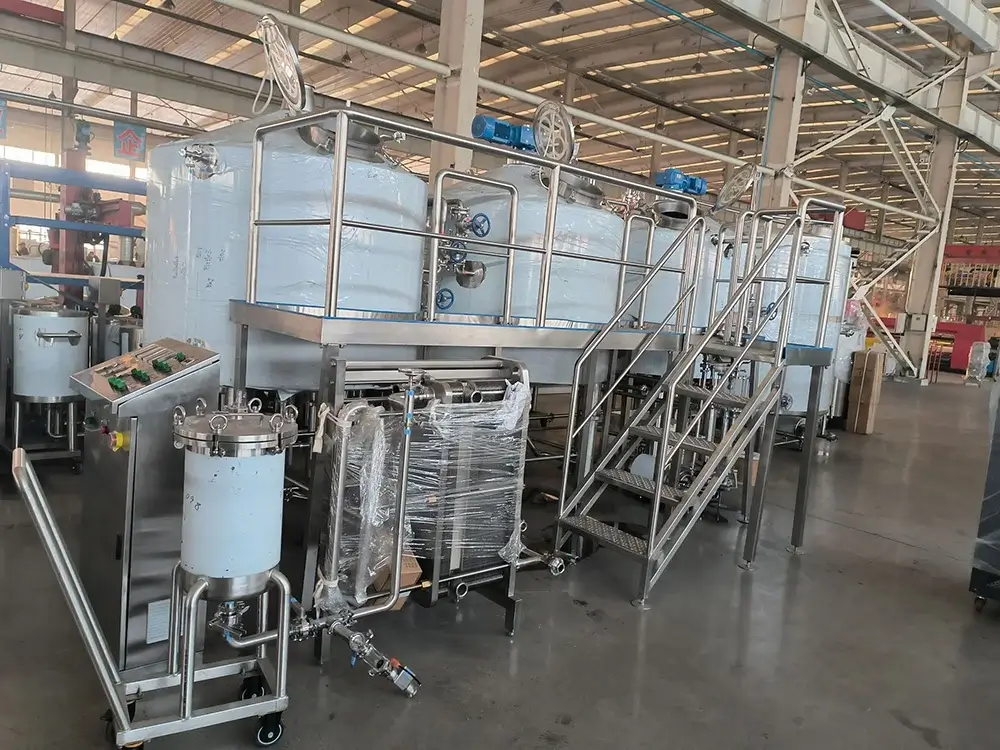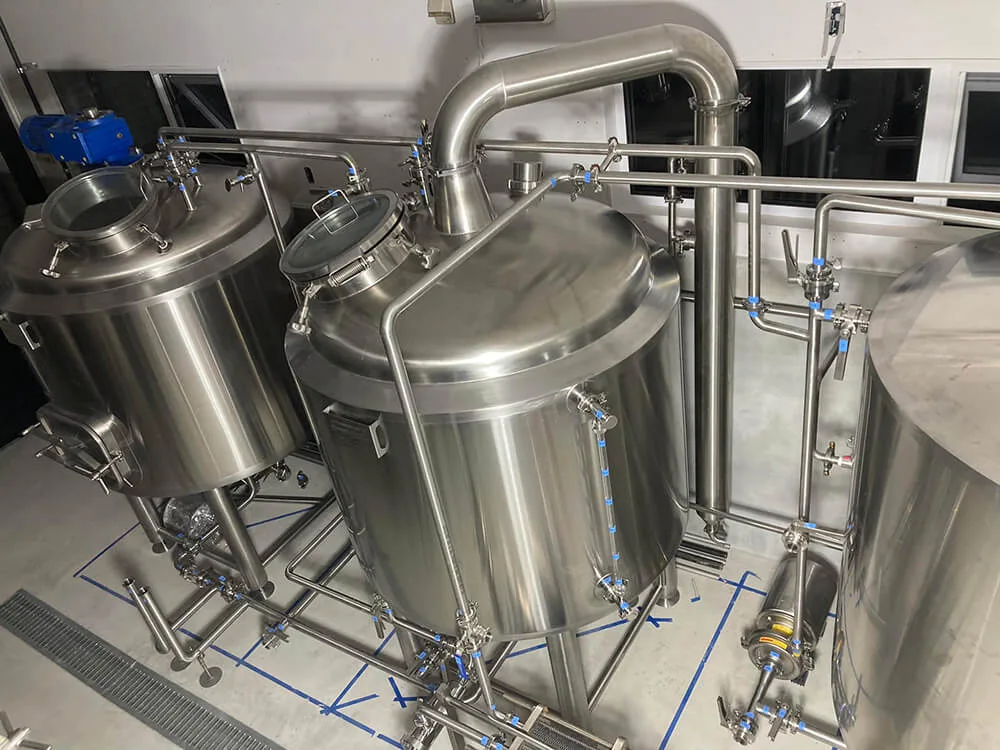
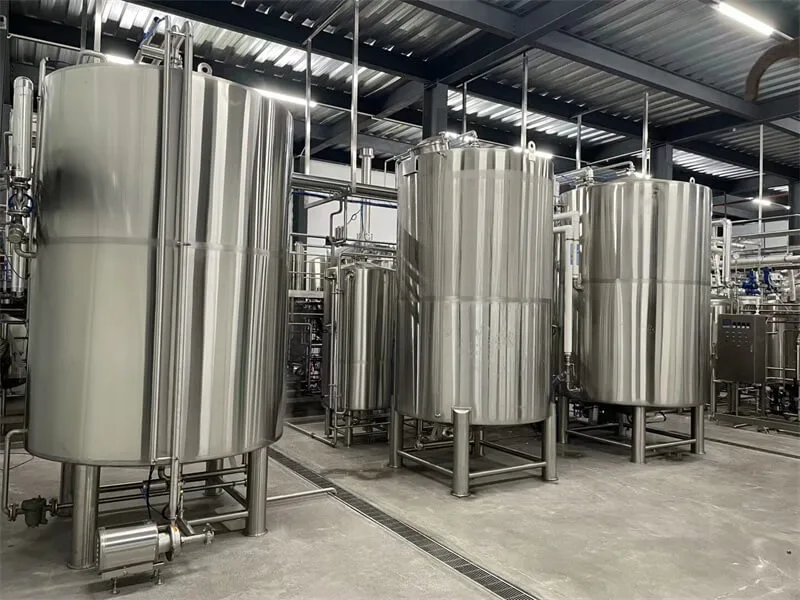
在精酿啤酒的世界里,每一滴清澈透亮的啤酒都体现了酿酒师对品质的执着追求。卓越啤酒的真正根基远不止于优质麦芽和创意配方。真正决定风味层次与批次一致性的,是整个酿造过程中严格的卫生管理和精准的温度控制。
这就是我们始终秉持的酿造理念:
将科学精准与精湛工艺相结合,酿造出卓越的啤酒。
卫生管理:应对微生物风险的精准防护
卫生是酿造业的命脉。
从酿酒设备和原材料到人员及生产环境,我们构建了一套全面的微生物控制体系,以确保绝对的安全性和稳定性。
先进CIP系统:实现标准化清洗的工业智能
我们全自动的CIP系统(就地清洗)代表了现代啤酒厂卫生管理的最高标准。它为每一批产品生产提供了稳定且经过验证的清洗基准。
五阶段精密清洗工艺
每个清洗周期均自动执行并受到严格控制:
- 预冲洗
- 热碱液清洗
- 中间冲洗
- 酸洗(定期)
- 最终消毒冲洗
温度、时间、化学品浓度和流速均经过精确校准和监测,以确保最佳的清洗效果。
无需拆卸即可清洁的优势
闭环CIP系统消除了与手动拆卸清洗相关的污染风险。管道和发酵罐等关键酿酒设备可在不接触外部环境的情况下达到无菌状态。
数字化可追溯性与质量保证
所有清洗参数——温度曲线、电导率水平和清洗时长——均通过中央PLC控制系统实时记录。这为长期质量控制建立了可完全追溯的卫生数据库。
综合卫生控制系统
原材料管理
- 麦芽在恒温恒湿的条件下储存。
- 啤酒花采用真空包装、避光保存并冷藏,以保持其新鲜度和香气的纯正。
人员卫生规程
酿酒师遵循严格的卫生操作规程,包括更换工作服、洗手、消毒以及穿着标准防护服。每四小时更换一次经过消毒的手套,以确保操作过程的卫生。
环境微生物监测
在酿造区域每月进行空气沉降物检测和表面拭子检测。所有数据均被记录在案,以建立微生物监测数据库,从而实现风险的早期发现和预防性控制。
温度控制:精准调控酵母代谢
温度是酵母代谢和风味形成的关键因素。
从糖化到发酵再到冷藏,每个阶段都经过精确控制,以确保达到最佳效果。
温度控制的四个关键阶段
1. 糖化:奠定风味基础
在62–72°C的精确温度范围内,多阶段恒温处理可调节酶的活性:
- 65°C能促进β-淀粉酶的活性,产生更多可发酵糖,从而提高发酵度。
- 70°C可激活α-淀粉酶,从而使酒体更饱满、口感更丰盈。
温度波动控制在±0.5°C范围内,以确保糖分转化效率稳定。
2. 发酵:智能酵母活性管理
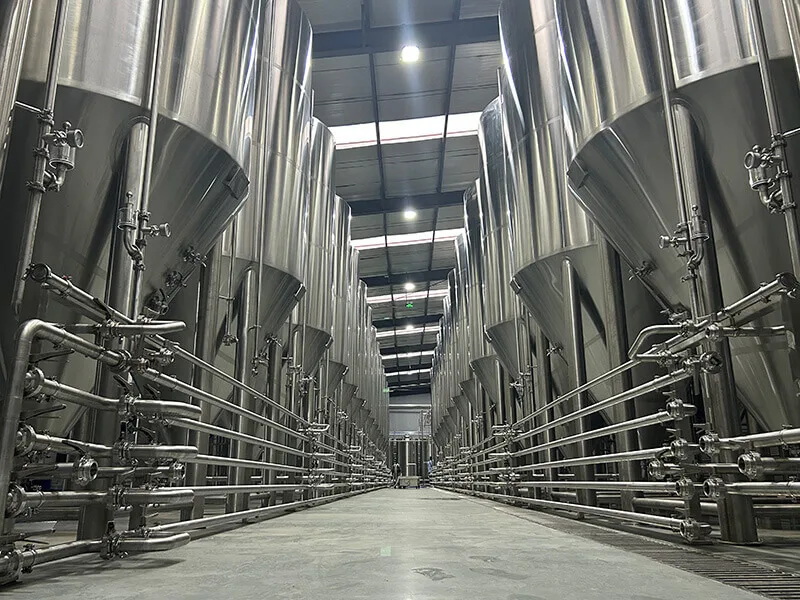
我们的 锥形发酵罐 配备了智能多区冷却系统,该系统设有上、中、下三个独立冷却套。
温度调节会根据发酵阶段进行优化:
初次发酵(0–72小时)
- 顶部冷却区已激活
- 艾尔啤酒的储存温度为18–24°C
- 拉格啤酒:7–15°C
二乙酰基静置阶段
将温度提高2–4°C,以加速异味消除。
渐冷阶段
将冷却速率控制在每小时0.2–0.3°C,可避免酵母受到应激,并保持风味的完整性。
3. 陈化与储存:风味成熟的艺术
啤酒在0–10°C的温度下进行熟化。我们采用反向对流冷却法——即从罐底向上冷却——以促进酵母和蛋白质的自然沉淀。
最终澄清和二氧化碳饱和过程在-1°C至0°C之间的稳定温度下完成,从而使酒体更加清澈,碳酸平衡得当。
流程背后的技术实力
我们的酿酒设备融合了行业领先的工程标准,以确保操作无懈可击。
优质不锈钢材质
所有与啤酒接触的表面均采用316L食品级不锈钢制成,表面粗糙度≤ Ra 0.8 μm,消除了卫生死角。
PLC自动化系统
系统实时监测并记录200多项酿造参数,涵盖从原料投入到最终包装的整个过程。
在线密度和温度传感器
每15秒采集一次发酵数据。系统会自动调节冷却性能,以确保严格遵循工艺曲线。
从科学到感官体验
我们对卫生和温度精度的追求,直接转化为可量化的质量优势:
风味的一致性
批次间风味偏差系数低于3%。
产品稳定性
与行业标准相比,40%在保质期内使风味降解率降低了。
安全保障
微生物控制标准比国家要求高出50%。每批产品均由经认证的第三方实验室进行检测。
值得信赖的专业酿造解决方案
我们深知,每一家精酿啤酒厂、啤酒餐厅或饮料投资者都希望实现可靠的生产和稳定的产品质量。
我们的价值不仅体现在先进的酿酒设备上:
定制化酿造解决方案
从配方设计到针对您目标市场的工艺优化。
现场技术支持
酿酒师培训、发酵罐调试及工艺优化服务。
持续质量监控
共享数据平台可提供实时的生产洞察和质量报告。
您长期的酿造合作伙伴
选择我们,不仅仅意味着选购设备。
这意味着要与那些精通卫生科学、温度控制和酿造工艺的专家合作。
凭借我们先进的CIP系统、智能发酵罐以及全自动酿酒设备,我们为可持续的市场成功奠定了技术基础。
今天就开启您的精准酿造之旅吧
联系我们 现在即可获取为您量身定制的冲泡方案以及专属的品质性能报告。
让科学定义您的工艺。
让精准为您赢得声誉。