¿Quieres dar el salto de la elaboración casera a un sistema de elaboración de 100 litros? Ahí es donde empieza la elaboración en serio, y donde la elección del equipo empieza a tener consecuencias cuantificables en la eficiencia de extracción, la absorción de oxígeno disuelto y la variación entre lotes.
Echa un vistazo a unas cuantas fichas técnicas y todo parece igual. SUS304. Bombas. «De calidad profesional». Pero, ¿cuál es la diferencia entre una planta de elaboración de cerveza que presenta variabilidad en el proceso y otra que ofrece resultados reproducibles? La diferencia radica en los detalles de ingeniería que la mayoría de los compradores pasan por alto.
Tanto si estás seleccionando el equipamiento para una nano-cervecería, un sistema piloto o una minicervecería compacta, aquí tienes seis características que vale la pena analizar detenidamente antes de tomar una decisión.
1. Diseño modular: eficiencia en el espacio ocupado y flexibilidad de procesos
El argumento del ahorro de espacio resulta obvio para cualquier nano-cervecería que opere en un espacio de entre 20 y 30 m². Pero la modularidad va mucho más allá de limitarse a encajar en un espacio reducido.
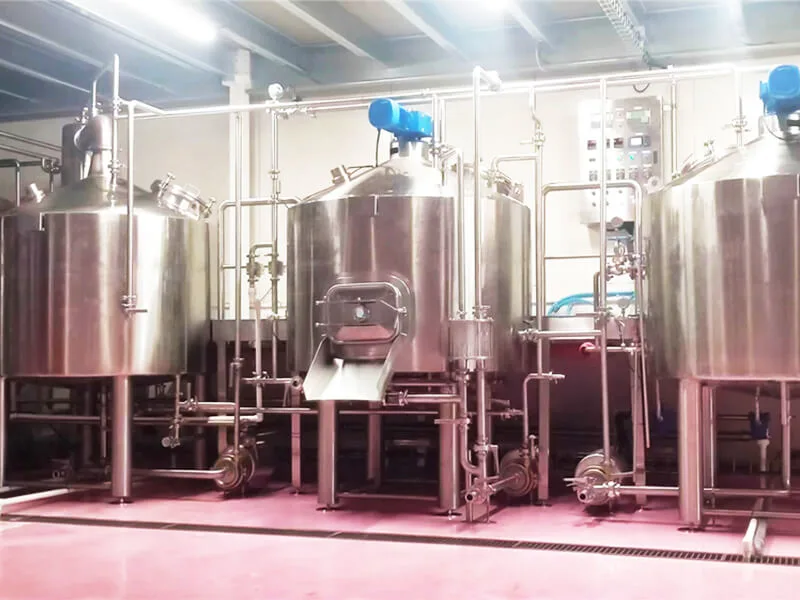
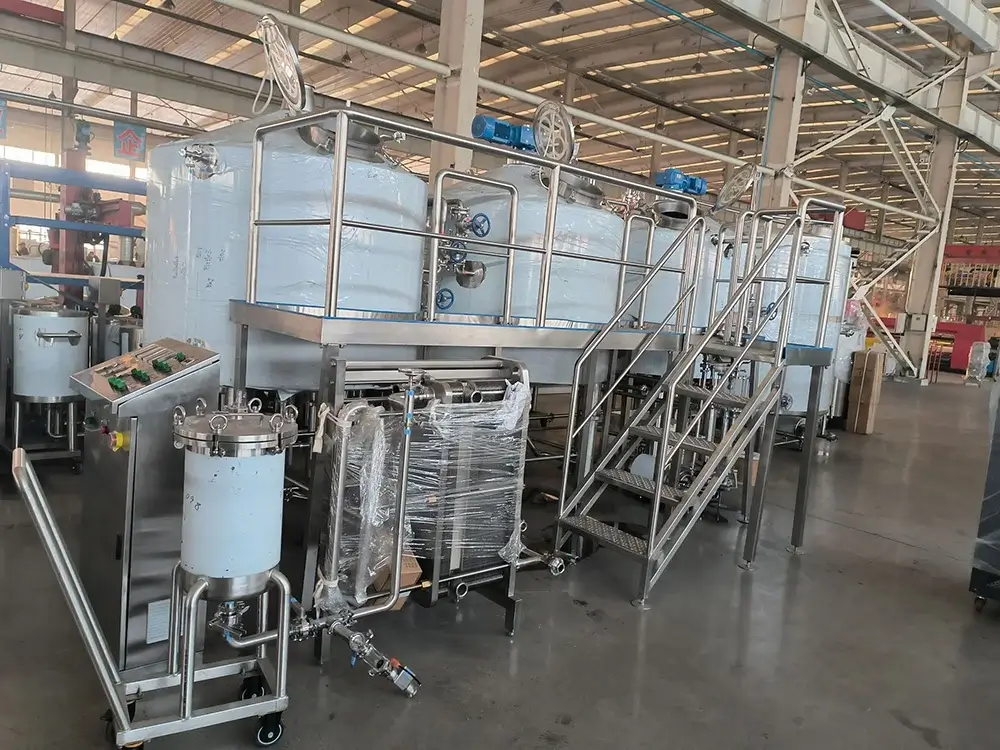
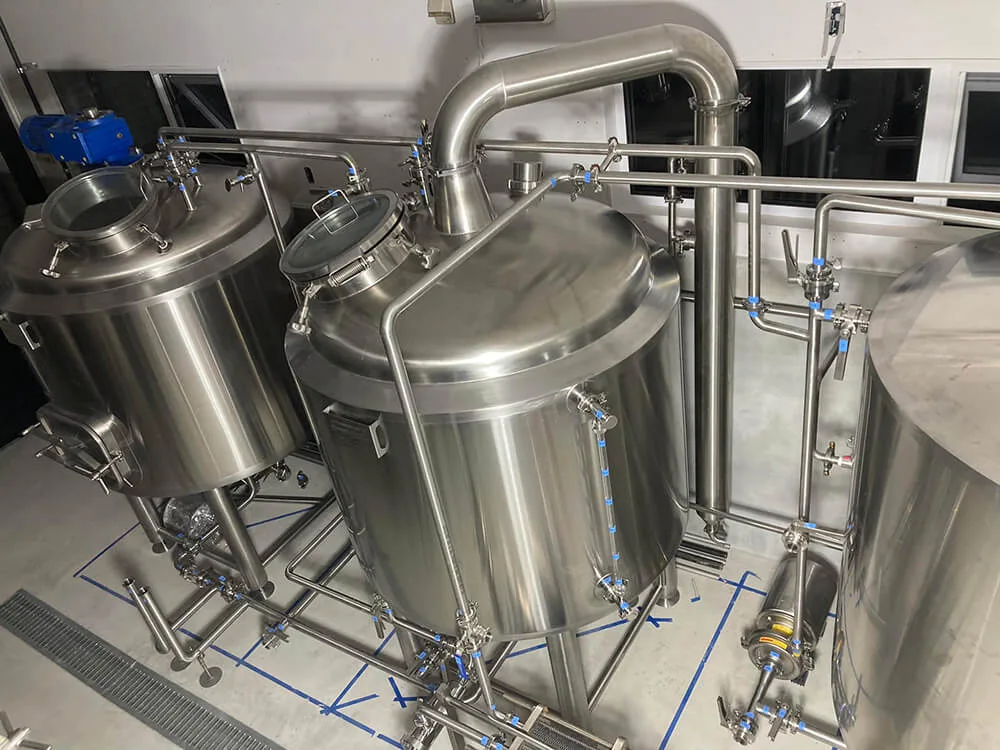
Una sala de cocción modular bien diseñada separa la cuba de maceración, la cuba de filtración, la caldera/whirlpool y el depósito de agua caliente en recipientes independientes. Esta configuración permite realizar operaciones en paralelo: se puede empezar a calentar el agua de maceración en el depósito de agua caliente (HLT) mientras se lleva a cabo la maceración, o realizar la limpieza CIP en un recipiente mientras otro está en plena producción. En un sistema compacto de 100 litros, este paralelismo puede reducir la duración total de la jornada de elaboración en unos 30-45 minutos, según las estimaciones.
Desde el punto de vista de la instalación, los módulos individuales, con un peso de entre 50 y 80 kg, son mucho más fáciles de colocar en su posición que un bastidor monobloque soldado que supere los 300 kg, lo cual resulta especialmente relevante para las nano-cervecerías que operan en lugares de acceso limitado, como sótanos, entreplantas o locales comerciales reconvertidos con puertas de anchura estándar.
Aspecto técnico: Al evaluar los sistemas modulares, asegúrate de que las tuberías rígidas de interconexión utilicen conexiones «tri-clamp» en lugar de racores roscados. Las conexiones «tri-clamp» permiten desmontarlas y reconfigurarlas repetidamente sin que se produzcan adherencias ni fugas, un detalle nada desdeñable si se prevén cambios en la disposición.
Conclusión clave: La modularidad es flexibilidad operativa y practicidad en la instalación, todo en uno. No es solo una ventaja en cuanto a la distribución del espacio; es una estrategia para garantizar el tiempo de actividad.
2. Acabado de acero inoxidable cepillado: rugosidad de la superficie y facilidad de limpieza
Entra en cualquier fábrica de cerveza y te darás cuenta de que hay una estética común: un acabado cepillado uniforme #4 (a veces especificado como grano 180-240) en todas las superficies de acero inoxidable a la vista. No se trata de un elemento decorativo.
La rugosidad superficial (Ra) guarda una relación directa con la adhesión microbiana. Un acabado cepillado suele alcanzar un valor de Ra de entre 0,5 y 1,0 μm, frente a los 0,1-0,2 μm de una superficie electropulida o los más de 2,0 μm de un acabado de fábrica sin pulir. Aunque el electropulido ofrece una facilidad de limpieza ligeramente superior, un acabado cepillado realizado correctamente proporciona el mismo beneficio higiénico a una fracción del coste, lo que lo convierte en la opción más práctica para una sala de cocción de la clase de 100 litros.
Además, las superficies cepilladas resisten las huellas dactilares visibles y la abrasión leve. En una nano-cervecería, donde la sala de cocción suele estar a la vista de los clientes, esta durabilidad estética se traduce en un aspecto profesional constante a lo largo de cientos de ciclos de elaboración, con un mantenimiento mínimo.
Consideración práctica: La limpieza in situ (CIP) tras la elaboración, con una solución cáustica 2% a una temperatura de entre 60 y 70 °C, seguida de un enjuague de pasivación con ácido fosfórico y nítrico cada 6-12 meses, mantendrá la capa pasiva de óxido de cromo y preservará la facilidad de limpieza del acabado.
Conclusión clave: El acabado de las superficies es un factor que influye en la higiene. Elige un acabado que ofrezca un equilibrio entre facilidad de limpieza, durabilidad y coste, adaptado a tu entorno de trabajo.
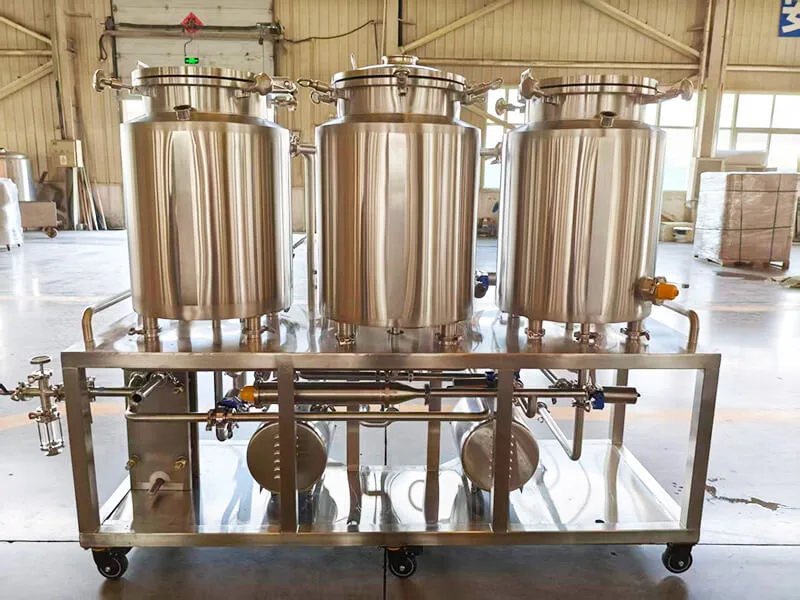
3. Acero inoxidable SUS304: composición de la aleación y resistencia a la corrosión
SUS304 (norma JIS) es la designación japonesa de lo que ASTM/ASME clasifica como UNS S30400 — un acero inoxidable austenítico que contiene entre un 18 y un 20% de cromo y entre un 8 y un 10,5% de níquel, con un contenido máximo de carbono del 0,08%.
Aspectos metalúrgicos relevantes para los cerveceros: el cromo, al exponerse al oxígeno atmosférico, forma una capa pasiva de óxido de cromo (Cr₂O₃) de aproximadamente 2 a 4 nanómetros de espesor. Esta capa es autorreparable: si se raya mecánicamente, se regenera espontáneamente en presencia de oxígeno. El contenido en níquel estabiliza la estructura cristalina austenítica, mejorando la ductilidad, la soldabilidad y la resistencia a los ácidos reductores, como el ácido fosfórico, que se utiliza habitualmente en los protocolos de pasivación de las fábricas de cerveza.
¿Por qué elegir el SUS304 en lugar de las alternativas de la serie 200 (por ejemplo, el SUS201)? Los aceros de la serie 200 sustituyen una parte del contenido de níquel por manganeso. Aunque son más baratos, presentan una menor resistencia a la corrosión por picaduras inducida por cloruros y a la corrosión bajo tensión —ambos modos de fallo relevantes en una sala de cocción expuesta a mosto caliente y ácido (pH 5,0-5,5 a temperaturas de maceración, que desciende a pH 3,5-4,5 en la cerveza en fermentación), agua del grifo clorada y productos químicos de limpieza agresivos.
Aviso sobre especificaciones: Para los recipientes del lado caliente de una sala de cocción de 100 L (HLT, cuba de maceración, caldera), el acero inoxidable SUS304 es totalmente adecuado. En el caso de los recipientes del lado frío (fermentadores, tanques de almacenamiento), donde se produce un contacto prolongado con un pH bajo, se recomienda pasar al acero inoxidable SUS316L por su mayor resistencia a la corrosión por picaduras gracias al molibdeno, especialmente si el agua utilizada tiene niveles elevados de cloruro (>150 mg/l).
Conclusión clave: El SUS304 sigue siendo la opción con la mejor relación calidad-precio para los equipos de la parte caliente de una fábrica de cerveza. Es importante conocer la composición química del agua y la exposición del proceso antes de aceptarlo como opción predeterminada para todos los recipientes.
4. Válvulas de mariposa neumáticas con control por PLC: accionamiento y repetibilidad del proceso
Las válvulas de bola manuales son las más habituales en los equipos de elaboración casera de cerveza, ya que son económicas e intuitivas. A una escala de 100 litros, la lógica del proceso cambia significativamente: cada jornada de elaboración implica entre 15 y 25 cambios de estado de las válvulas a lo largo de los ciclos de maceración, filtración, lavado, remolino, separación y CIP. El accionamiento manual plantea dos problemas: la fatiga del operario y la variabilidad en los tiempos.
Las válvulas de mariposa neumáticas resuelven ambos problemas. Un actuador neumático de doble efecto o con retorno por resorte, alimentado por una línea de aire comprimido a 6-8 bar, garantiza tiempos de apertura y cierre constantes, independientemente de la técnica del operador. Cuando se integra con un PLC, la secuencia de las válvulas se puede programar: un único comando «Start Lauter» puede abrir simultáneamente la salida de la cuba de maceración, cerrar el bypass de Grant y poner en marcha progresivamente la bomba con variador de frecuencia (VFD), lo que elimina los 10-20 segundos de variabilidad que la secuencia manual introduce en cada transición.
Notas sobre la selección de válvulas para microcervecerías:
- Material de las sedes: Especifique sedes de EPDM para aplicaciones en el lado caliente (con una temperatura nominal de 130-150 °C). Evite las sedes de PTFE en las válvulas de mariposa utilizadas en aplicaciones con presencia de residuos; carecen de la flexibilidad necesaria para garantizar un sellado fiable en presencia de partículas.
- Tamaño de las conexiones: En una planta de elaboración de 100 litros, lo habitual es utilizar válvulas de DN25 a DN40 (1″ a 1,5″) para las líneas de producto, y de DN15 a DN25 para las conexiones de CIP y de toma de muestras.
- Retroalimentación de posición: Especifique válvulas con interruptores de límite integrados si su PLC admite bucles de retroalimentación; esto resulta útil para crear enclavamientos que impidan el funcionamiento de la bomba cuando la válvula está cerrada.
Lo más importante: El accionamiento neumático con control mediante PLC reduce la variabilidad del proceso y la exposición del operario a superficies calientes. En una nano-cervecería que produce entre 3 y 5 lotes a la semana, la rentabilidad de la inversión, solo en términos de consistencia, ya justifica la complejidad añadida.
5. Bomba centrífuga sanitaria con variador de frecuencia (VFD): dinámica de fluidos y manipulación cuidadosa del producto
La elección de la bomba para una sala de cocción de 100 litros tiene consecuencias posteriores en el rendimiento del extracto, la formación de sedimentos y la aireación en la fase caliente. Una bomba centrífuga sanitaria, combinada con un variador de frecuencia (VFD), te permite controlar lo que los ingenieros hidráulicos denominan el punto de funcionamiento de la bomba.
La física: el caudal de una bomba centrífuga es aproximadamente lineal con respecto a la velocidad del impulsor, mientras que la presión de elevación varía proporcionalmente al cuadrado de la velocidad. Un variador de frecuencia (VFD) permite hacer funcionar la bomba a velocidad parcial —por ejemplo, entre 35 y 50 Hz en lugar de una frecuencia fija de 50/60 Hz—, lo que reduce drásticamente tanto la velocidad del caudal como la presión de descarga.
Por qué es importante esto en tu sala de cocción:
- Prelavado y filtración: una presión de succión excesiva compacta el lecho de grano. Un arranque suave controlado por un variador de frecuencia (VFD) permite que el lecho de grano se asiente de forma natural antes de alcanzar gradualmente el caudal de recirculación deseado, de aproximadamente 0,1-0,15 l/min por kg de grano. La curva de la bomba se desplaza hacia abajo, lo que evita los picos de presión que colapsan los canales del filtro y reducen la eficiencia de la filtración.
- Aireación en el lado caliente: el flujo turbulento y las salpicaduras en los puntos de transferencia introducen oxígeno disuelto en el mosto caliente. Aunque continúa el debate en el sector sobre el impacto sensorial de la aireación en el lado caliente (HSA), las mejores prácticas lo minimizan. Un variador de frecuencia (VFD) que controla la velocidad de la transferencia al whirlpool elimina el pico de presión que se produce cuando una bomba de velocidad fija funciona en vacío contra una válvula estrangulada.
- Consumo energético: Las leyes de afinidad de las bombas establecen que, a una velocidad de 80%, el consumo de energía se reduce a aproximadamente el 51% del consumo a plena velocidad. A lo largo de una jornada de elaboración de 5 horas, el ahorro energético es modesto; sin embargo, a lo largo de los 10 años de vida útil del equipo, resulta significativo.
Recomendaciones técnicas para un sistema de 100 litros:
- Motor de 0,5 a 1,5 HP con un rango de frecuencia de 10 a 60 Hz
- Impulsor y voluta de acero inoxidable 316L para una mayor resistencia a la corrosión
- Sello mecánico simple con elastómeros de EPDM o FKM
- Conexiones Tri-clamp para un desmontaje rápido durante el CIP
Conclusión clave: La bomba es el sistema circulatorio de tu sala de cocción. Un variador de frecuencia (VFD) te permite controlar la hemodinámica: protege el lecho de grano, minimiza la incorporación de oxígeno y dirige la energía donde se necesita.
6. Mirillas iluminadas y válvulas de muestreo: visibilidad del proceso y acceso analítico
Las sondas de temperatura y los caudalímetros te dan cifras; las mirillas te dan contexto. La elaboración de cerveza sigue siendo, en esencia, un arte sensorial, y varias transiciones críticas del proceso en un Planta de elaboración de cerveza de 100 litros aprovechar la observación visual directa.
Las mirillas iluminadas —normalmente tubos o discos de vidrio borosilicato con una resistencia térmica de hasta 150 °C, alojados en cuerpos de acero inoxidable 304 con retroiluminación LED integrada— proporcionan datos visuales en tiempo real sobre:
- Claridad del filtrado: El objetivo es lograr una transición progresiva de un aspecto turbio a uno brillante en los primeros 15-20 minutos de recirculación. Una mirilla situada en la salida del granel o del filtrado te permite comprobarlo visualmente antes de desviar el flujo hacia la caldera.
- Formación de cono de sedimentos: Durante el remolino, una mirilla en línea situada en la entrada tangencial permite comprobar la velocidad de rotación. Tras el reposo, una mirilla situada en la salida de la caldera permite detectar el arrastre de sedimentos antes de que obstruya el intercambiador de calor.
- Claridad del separador: una mirilla situada justo antes del enfriador de placas te permite realizar una última comprobación visual antes de la transferencia al lado frío. Si el separador está turbio, significa que las placas del intercambiador de calor están obstruidas en el día de elaboración #4.
Las válvulas de muestreo complementan a las mirillas al proporcionar un acceso aséptico para el análisis. Una válvula de muestreo sanitaria con un puerto esterilizable al vapor y un septo de silicona permite extraer muestras de mosto o cerveza para:
- Comprobación del pH (el pH del macerado debe estabilizarse entre 5,2 y 5,6 en los 10 minutos siguientes al inicio de la maceración)
- Prueba del yodo para la conversión del almidón
- Mediciones de la densidad antes y después de la ebullición
- Toma de muestras microbiológicas si se realizan siembras para el control de calidad
Conclusión clave: La instrumentación es probabilística: un sensor te indica lo que mide. Las mirillas y las válvulas de muestreo te permiten comprobar lo que realmente hay. Ambas son imprescindibles en una sala de cocción bien equipada.
Extra: El banco de trabajo móvil de acero inoxidable — Racionalización ergonómica
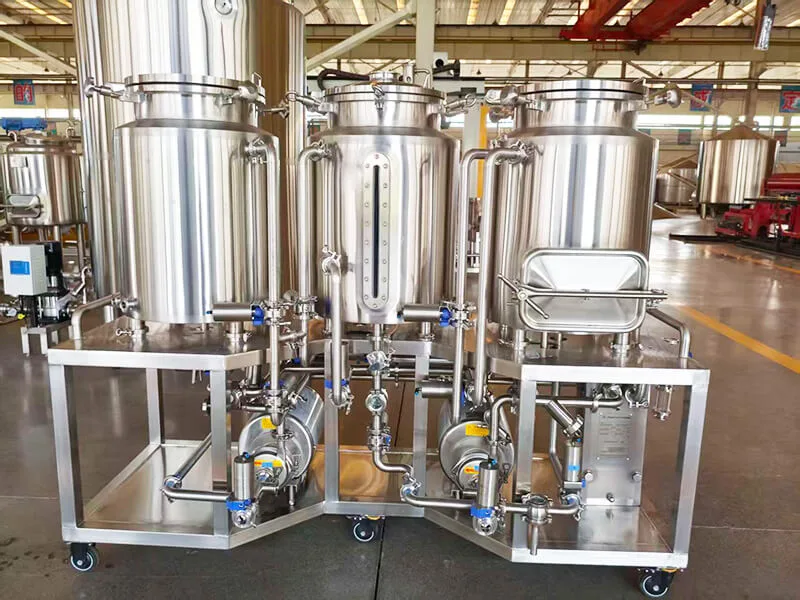
Una planta de elaboración de cerveza de 100 litros montada sobre una mesa de trabajo móvil de acero inoxidable, con asas integradas de empuje y tracción y ruedas con freno, resuelve un problema que a menudo se pasa por alto: el acceso para la limpieza y el mantenimiento.
En las instalaciones fijas, el espacio de 30 cm entre la sala de cocción y la pared se convierte en un punto ciego desde el punto de vista higiénico. Una plataforma móvil permite desplazar todo el sistema hacia delante para obtener un acceso completo de 360°, lo cual resulta especialmente importante para la limpieza in situ (CIP) de las partes inferiores de difícil acceso y de las tuberías traseras.
Nota sobre la capacidad de carga: Comprueba que las ruedas estén homologadas para soportar el peso total del sistema en condiciones de humedad. Una sala de cocción de 100 litros con tres recipientes a plena capacidad, más el peso de las tuberías y el bastidor, puede superar fácilmente los 400 kg. Eso supone 100 kg por rueda en una plataforma de cuatro ruedas; especifícalo en consecuencia.
Conclusión clave: La movilidad no es una simple característica de comodidad. Es una solución para facilitar el acceso a la limpieza y optimizar los flujos de trabajo que pasa desapercibida a simple vista.
Conclusión
Una buena planta de elaboración de 100 litros no se vende a base de eslóganes. Se vende por las especificaciones de los materiales, los criterios de selección de las válvulas, los detalles del acabado de las superficies y el dimensionamiento de las bombas: las decisiones de ingeniería que determinan si tu planta de elaboración es una fuente de capacidad de proceso o de ruido en el proceso.
Cada una de las características que hemos analizado aquí contribuye a un resultado cuantificable: mayor eficiencia de extracción, menor absorción de oxígeno disuelto, mayor uniformidad entre lotes y una vida útil más larga de los equipos. Si estás diseñando un sistema de nano-cervecería o mini-cervecería, analiza bien estos detalles. Tu lote número 200 reflejará las decisiones que tomes hoy.
Preguntas frecuentes
¿Qué tamaño de sala de cocción necesito para una nano-cervecería?
Una nano-cervecería suele contar con una sala de cocción con una capacidad de entre 50 L y 250 L, siendo los 100 L el punto de partida más habitual para la producción comercial. Una sala de cocción de 100 litros produce aproximadamente entre 80 y 85 litros de mosto acabado por lote (teniendo en cuenta la pérdida de sedimentos, la absorción del lúpulo y las pérdidas del sistema), lo que se traduce en 3 o 4 barriles o, aproximadamente, entre 200 y 250 botellas por cocción. A razón de tres lotes por semana, eso supone una producción anual teórica de entre 120 y 150 hL, lo cual es viable para un modelo de negocio centrado en la taberna. Elige en función de tu volumen anual previsto, la capacidad de fermentación disponible y las previsiones de rendimiento de la taberna.
¿Cuál es la diferencia entre una nanocervecería y una microcervecería?
La diferencia radica principalmente en la escala. En EE. UU., la Asociación de Cerveceros define una nanocervecería como aquella que produce menos de 2.000 barriles al año, aunque el término se aplica de manera no oficial a las explotaciones con una producción inferior a unos pocos cientos de barriles al año. Una nanocervecería suele utilizar una sala de cocción de entre 50 y 250 litros, mientras que una microcervecería suele partir de una sala de cocción de entre 3,5 y 7 barriles (aproximadamente entre 400 y 800 litros). Las consideraciones en cuanto al equipamiento difieren significativamente: una nano-cervecería da prioridad a un espacio compacto y a una instalación «plug-and-play»; una microcervecería añade requisitos como sistemas de manipulación de grano, circuitos de glicol más grandes y una infraestructura de CIP más sofisticada.
¿Por qué es importante el acero inoxidable SUS304 para los equipos de cervecería?
El SUS304 (UNS S30400) es un acero inoxidable austenítico con un contenido de cromo de 18–20% y de níquel de 8–10,5%. El cromo forma una capa de óxido pasiva y autorreparadora que resiste la corrosión provocada por el mosto ácido (pH 3,5–5,5), los productos químicos de limpieza y la humedad ambiental. El níquel mejora la conformabilidad y la soldabilidad durante la fabricación. Sin el SUS304 o un acero inoxidable equivalente de grado 304, los tanques de las cervecerías se picarían y corroerían rápidamente, y podrían lixiviar iones metálicos al producto, lo que comprometería tanto la longevidad de los equipos como la calidad de la cerveza.
¿Necesito una bomba con variador de frecuencia (VFD) para una sala de cocción de 100 litros?
Técnicamente, no: se puede hacer funcionar una planta de elaboración de 100 litros con una bomba de velocidad fija y una válvula reguladora. Sin embargo, un variador de frecuencia (VFD) proporciona arranques suaves que protegen la estructura del lecho de grano durante el vorlauf, elimina los picos de presión que provocan la aireación en el lado caliente, reduce el cizallamiento del mosto durante los trasvases y reduce el consumo de energía en aproximadamente un 50% a una velocidad de funcionamiento de 80%. Por el coste adicional que supone (normalmente entre $200 y 400 a esta escala), un VFD es una de las mejoras con mayor retorno de la inversión que se pueden especificar. Si tu presupuesto te obliga a hacer concesiones, da prioridad al VFD frente a las mejoras estéticas: tu eficiencia de extracción te lo agradecerá.
¿Cuántos fermentadores necesito para una planta de elaboración de cerveza de 100 litros?
Una regla práctica para las nano-cervecerías: mantener una proporción entre fermentadores y sala de cocción de al menos 3:1 en la fase de fermentación primaria. Con una sala de cocción de 100 l y los plazos típicos de fermentación de las ales (5-7 días de fermentación primaria y 3-5 días de maduración), 3-4 fermentadores permiten elaborar cerveza semanalmente sin conflictos de programación. Si produces lagers con ciclos de fermentación de 2 a 4 semanas, planifica contar con 5 a 6 fermentadores para evitar interrupciones en la producción. Ten en cuenta también un tanque brite por cada 2 a 3 fermentadores para la carbonatación y la preparación del servicio. Tu parque de tanques unitank determina tu rendimiento anual mucho más que el tamaño de tu sala de cocción por sí solo.
¿Estás listo para especificar tu sistema de elaboración de cerveza de 100 litros?
Tanto si vas a poner en marcha una nueva nanocervecería, como si vas a modernizar tu sistema piloto o a construir una minicervecería compacta, las decisiones que tomes ahora respecto al equipamiento tendrán un impacto acumulativo en cada lote. Asegúrate de que la ingeniería sea la adecuada desde el primer día.
Ponte en contacto con nuestro equipo para analizar tus requisitos de proceso, las limitaciones de tus instalaciones y las especificaciones de los equipos. Te ayudaremos a diseñar un sistema de sala de cocción adaptado a tu cerveza.
Descubre nuestra gama completa de equipos para microcervecerías y soluciones comerciales para la elaboración artesanal de cerveza.