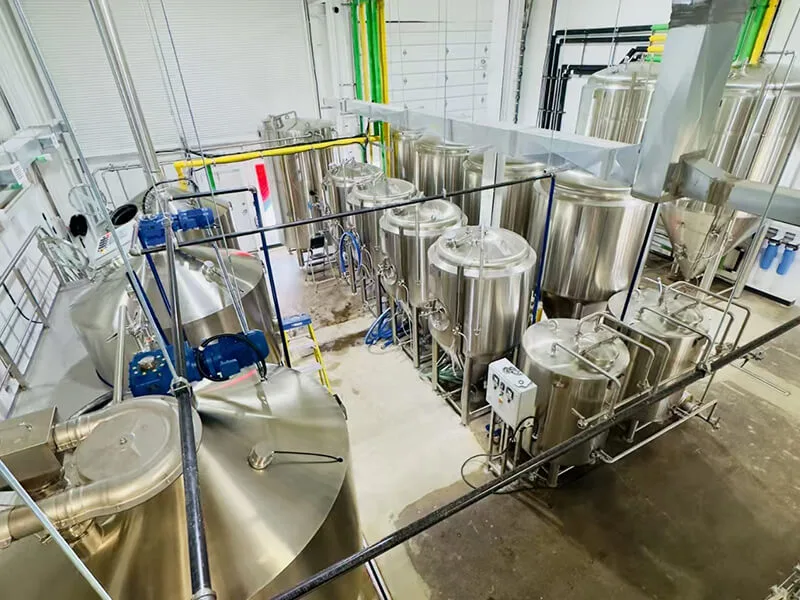
適切なマイクロブルワリー用設備を選定することは、クラフトブルワリーの成功における基盤となる重要な要素です。システムの設計や素材の品質、自動化構成に至るまで、設備はビールの品質やバッチごとの安定性を左右するだけでなく、将来の運営コストや事業拡大の可能性にも直接的な影響を及ぼします。
以下は、地ビール醸造所向けの専門的な設備選定および技術ガイドです。
1. はじめに
近年、世界のクラフトビール市場は、爆発的で急速な成長から、洗練され、品質を重視した運営へと移行しています。味の多様性、地域に根ざしたスタイル、そしてプレミアムな品質を求める消費者の需要の高まりを背景に、地ビール醸造所やブリューパブは引き続き活況を呈しています。
クラフトビール醸造の全工程において、設備は品質と効率を支える主要な基盤となっています。 マッシュ温度の制御や発酵圧力の管理から、厳格な無菌衛生管理に至るまで、醸造プロセスの正確な実行は、すべて高性能な設備に依存しています。創業間もない醸造所にとって、科学的に裏付けられた設備選定戦略は、初期投資のリスクを最小限に抑えつつ、バッチ間の品質の一貫性を確保し、ブランドの評判を築くことにつながります。
2. マイクロブルワリーの6つのシステム
完全な設備は、醸造棟、発酵、冷却、CIP、自動化、および補助設備の6つのサブシステムに分かれています。当施設では全工程で10 HLを採用しています。これは最も一般的な初期導入規模であり、ブルワリーパブと小規模な地域流通に対応するものです。
2.1 醸造所
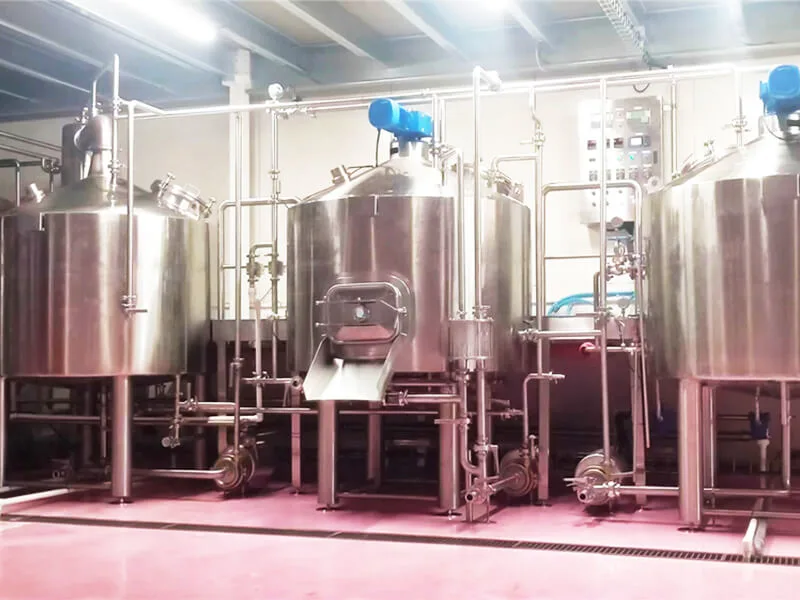
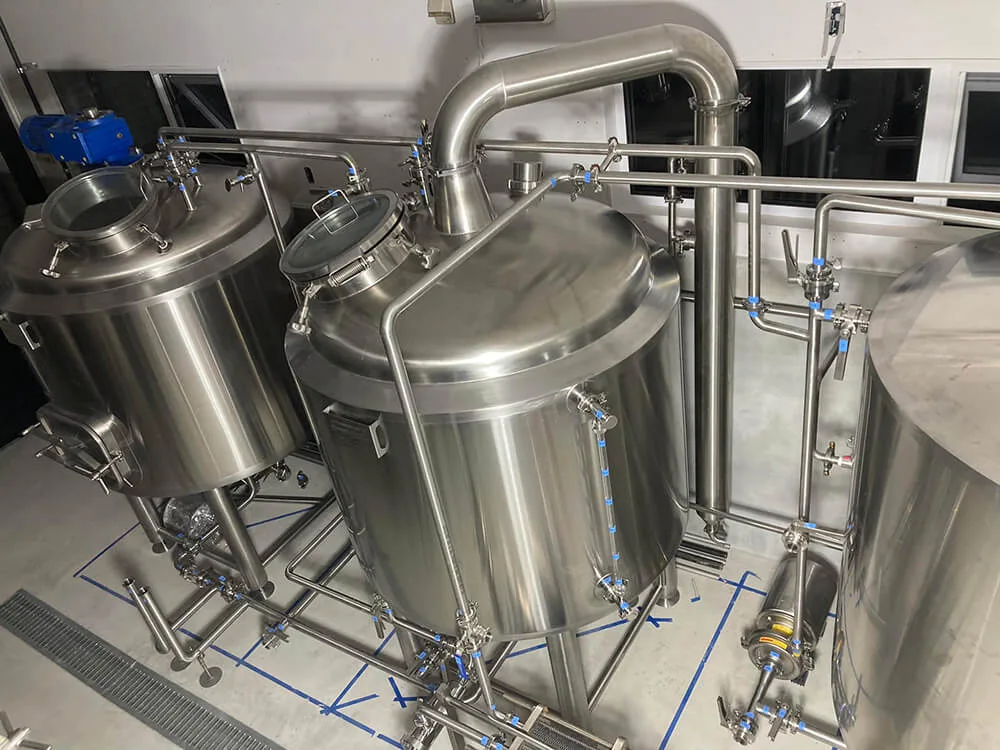
製粉後の工程は、4つの設備で行われます。マッシュタン/シリアルクッカーは、デンプンの糊化とタンパク質休止処理を担当し、ラウタータンは麦汁と麦殻を分離し、ケトルは麦汁を煮沸してホップを投入し、ワールプールはトラブとホットブレイクを沈殿させます。
| 船舶 | 主な仕様 |
|---|---|
| マッシュタン | 10 HL(作業容量)/12 HL(総容量);SUS304、肉厚3~4 mm;二重ジャケット;断熱材厚さ50 mm以上;可変傾斜角 0~40 rpm;±0.5°Cの温度制御;CIP用スプレーボール |
| もっと積極的に取り組む | 12 HL;偽底 ≥8% 開放面積;レーキ 1~3 rpm |
| やかん | 11 HL;8–10% ボイルオフ;カランドリアまたはスチームジャケット;蒸気凝縮器の使用を推奨 |
| ワールプール | 12 HL;接線方向の供給;20~30分の沈降 |
ただし、1つ注意点があります。マッシュ槽とローター槽を一体型にしたものは、5 HL以下であればコスト削減につながりますが、10 HLを超える場合は別々に設置することをお勧めします。一体型の場合、処理時間が長くなり、生産量が増えると大きな負担となります。
2.2 発酵
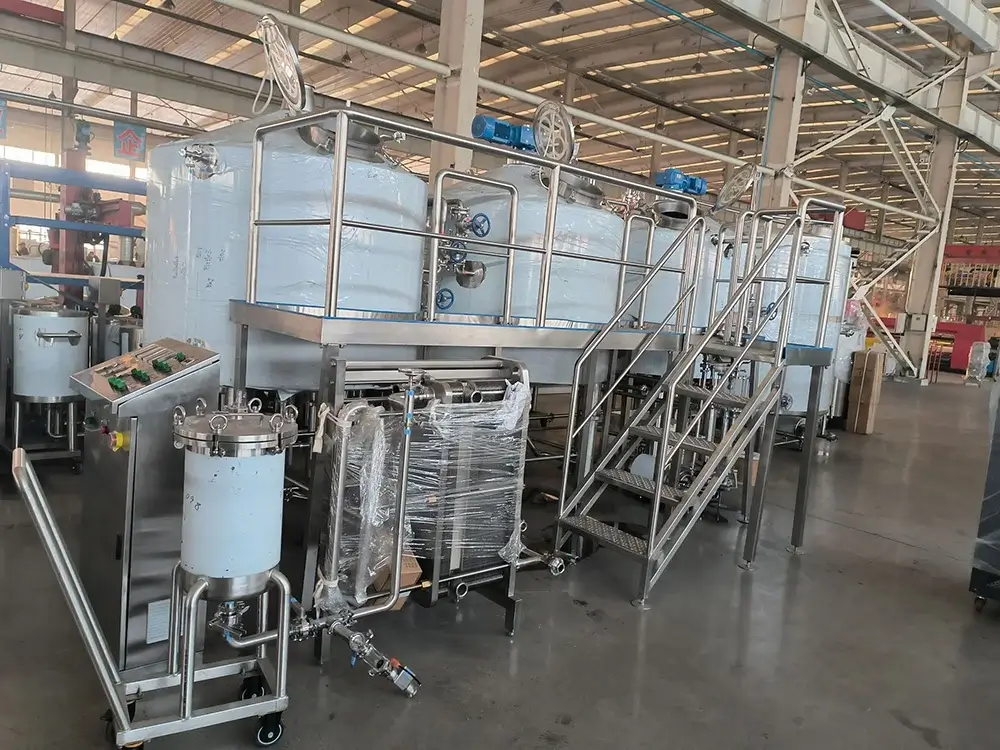
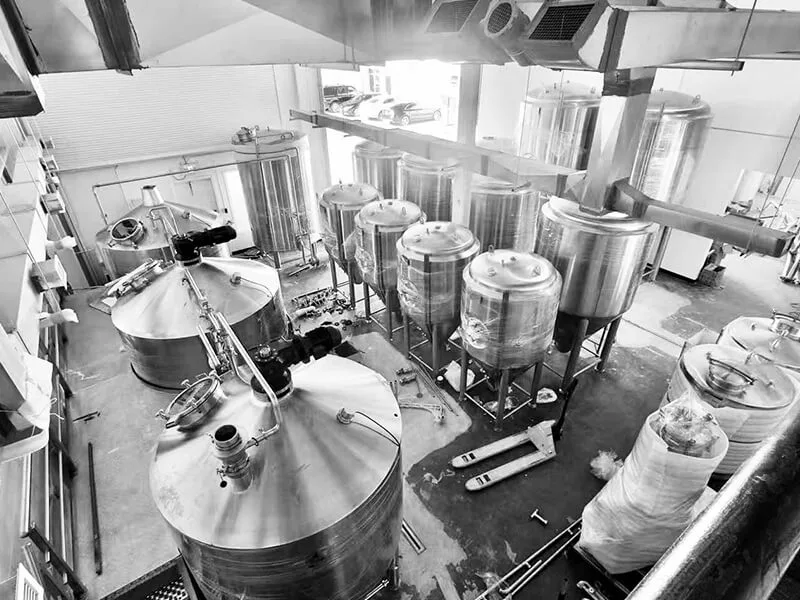
円筒円錐形発酵槽(CCT)が標準仕様です:60~70°の円錐角、二重冷却ジャケット(胴部と円錐部)、酵母は円錐部から直接排出されます。 参考仕様:総容量12.5 HL(クラウゼン用ヘッドスペース20~25%)、設計圧力2 bar/運転圧力1.5 bar、SUS304、断熱厚さ50 mm以上、サンプリングバルブおよび酵母排出バルブ、マンウェイ。 クリアビールタンクは、充填時にCO₂が逃げないよう、1.5~2 barの圧力下で完成したビールを貯蔵します。最初はベントと背圧方式から始め、後でCO₂回収システムを追加します。投資回収期間は通常2年未満です。 10 HLの醸造設備の場合、CCTを4~6基、BBTを1~2基計画します。ラガーのサイクルは3~4週間、エールは2~3週間であるため、醸造をずらしてタンクを稼働させ続けます。
2.3 冷却
標準仕様は、グリコール緩衝タンク(30~35%のグリコール、 凝固点は約−15°C)、チラー(10 HLあたり3~5 HP、ピーク負荷より約20%大きめに設計)、および醸造所、発酵槽、BBT用に別々の回路を持つデュアルポンプで構成されています。 そのメリットは、コンプレッサーをフル稼働させ続けることなく、発酵槽の温度を±0.5°Cに維持できる点にあります。冷却システムは、投資を怠りやすい一方で、後になって後悔すると最もコストがかかる部分です。
2.4 CIP
この工程には、苛性アルカリ(約80°Cの2~3% NaOH)、酸(0.5~1%の硝酸またはリン酸)、および温水(80~85°C)の3つの槽が使用され、これらはプレート式熱交換器によって供給されます。 自動サイクル(予備すすぎ、苛性アルカリ処理、中間すすぎ、酸処理、最終すすぎ)は、PLCで設定されたパラメータに基づいて実行され、処理の一貫性を確保するとともに、水と薬品の使用量を30~40%削減します。予算が限られている場合は、まず半自動方式から始め、パネルのアップグレードに備えておくことをお勧めします。
2.5 自動化
PLC制御が標準装備されています:タッチスクリーン式HMI、レシピ管理、リアルタイムアラーム、データロギング、4G/Wi-Fiによる遠隔監視。その価値は「安定性」にあります。PLCを使用すれば、マッシュおよび発酵温度を±0.5°C以内に維持できますが、手動操作では±2°Cのばらつきが生じます。さらに、品質上の問題が発生した際にも、バッチごとのトレーサビリティを確保できます。
2.6 助動詞
水処理(活性炭、軟水器、逆浸透膜、塩素濃度ほぼゼロ)、空圧用オイルフリーコンプレッサー、醸造所およびCIP加熱用の電気式蒸気発生器(ボイラーの認可不要)、そしてまずは簡易なケグ充填機から導入します。瓶や缶は、流通体制が安定してから導入する予定です。
3. 適切な機材の選び方
3.1 まずはサイズ・容量から
仕様書を読む前に市場を明確に定義しましょう。ブリューパブ(店内販売)の場合は5HLから始められますが、流通事業の場合は10HL、発酵タンク4~6基が目安となります。そして、モジュール式の設計——固定式の醸造設備に、年ごとに発酵タンクを追加していく方式——を採用することで、事業拡大の際に同じ設備への投資を繰り返す必要がなくなります。
3.2 材料
ビールと接触するすべての箇所には食品用ステンレスを使用:SUS304製の容器、苛性アルカリ・酸・高温にさらされる部品(CIPライン、ジャケット、熱交換器)にはSUS316Lを使用。 内面仕上げはRa ≤ 0.8 μm(ビールと接触する表面は0.6 μmが望ましい)、溶接部は研磨および不動態化処理済み。材料証明書、工場監査報告書、および適合証明書(CEマーク、食品接触報告書)の提出を依頼してください。
3.3 加熱方法
| 方法 | メリット | デメリット | こんな方に最適 |
|---|---|---|---|
| 電気 | 低コスト、設置が簡単、シンプル | エネルギーコストの上昇、立ち上げの遅れ | 5~10 HL |
| 蒸気 | 効率的で、均一で、連続的 | ボイラーおよび有資格の操作員 | 10 HL+、定容量 |
| 直接射撃 | 素早い加熱、キャラメルのような風味 | 制御が難しく、火傷の危険性が高い | 小さな伝統的な醸造所 |
率直なアドバイス:シンプルさを重視するなら電気式、長期的なランニングコストを重視するなら蒸気式。直火式は、ごく小規模で意図的に伝統的な風合いを出したい場合に限る。
3.4 自動化レベル
一貫性を保つ必要がある工程(マッシュや発酵の温度、CIPサイクルなど)は自動化しましょう。一方、めったに行われない作業(穀物の投入やタンク間の移送など)は手作業のままにしておきましょう。レシピ管理とデータエクスポートを確実に実施してください。トレーサビリティはこれらにかかっています。
3.5 アフターサービス
最初の3年間は、トラブルが発生しやすい期間です。契約を結ぶ前に、設置、試運転(最初のバッチを醸造してくれるか?)、研修、予備部品、対応時間について、書面で明確にしておきましょう。サプライヤーの地理的な近さと対応の迅速さは、紙面上での過剰な仕様よりも重要です。
4. 2026年の機器の動向
- データに基づいた醸造。 現在、PLCはマッシュプロファイル、温度、pH、比重などのデータをクラウドに送信し、ロット間の比較を可能にしているため、レシピの修正にはようやく根拠が得られるようになった。その境界線は、「ハードウェアのみ」と「ハードウェア+データサービス」のどちらであるかという点にある。
- エネルギー効率。 蒸気凝縮器はおよそ30%の沸騰エネルギーを回収し、現在ではほぼ標準装備となっています。CIP用水の回収や可変速ポンプの導入により、ランニングコストを削減しています。これらは単なる電気代の削減であり、環境対策という見せかけではありません。
- モジュール式拡張。 統一されたインターフェースを備えた標準モジュールなら、小規模から始め、売上の伸びに合わせてタンクを追加したり、ケトルをアップグレードしたりすることができます。
- ユニタンク。 発酵、熟成、炭酸注入を1つのタンクで行うことで、必要なタンク数と設置面積を削減できます。これは、スペースが限られた都市部のブルワリーパブには実用的ですが、工程のスケジュールには細心の注意が必要であり、単一のビールの種類を大量に生産する場合には適していません。
5. 推奨スタートアップパッケージ(10 HLの例)
| モジュール | 仕様 | 注記 |
|---|---|---|
| 醸造所 | 10 HL 4槽式、電動式 | 予算が厳しい場合は、マッシュとローターを組み合わせる |
| 発酵 | CCT ×4~6、BBT ×1~2 | エールは少なく、ラガーは多い |
| 冷却 | グリコールタンク+3~5 HPのチラー、デュアルポンプ | ピーク負荷時のサイズ+20% |
| 政府間措置 | 苛性アルカリ/酸/熱水+プレート式熱交換器 | 半自動で開始 |
| オートメーション | PLC + タッチスクリーン + レシピ + 遠隔監視 | データのエクスポートを確認する |
| 補助 | RO処理、コンプレッサー、電気式蒸気発生装置、ケグ用配管 | まずは樽から |
醸造設備と発酵工程には投資を惜しまないでください。品質と安定性はそこにあります。 冷却とCIPのコストを削ってはいけません。これこそが安定性と衛生の基盤です。パッケージングは当初は最小限に抑えておきましょう。醸造所の稼働が月3回の場合、10HL×4タンクで月約120HLとなり、ブリューパブと小規模な流通には十分な量です。
6. 信頼できるサプライヤーの選び方
全ラインナップ。 醸造設備、発酵、冷却、CIP、自動化の各工程を1つのサプライヤーに一任すれば、インターフェースやプロトコルの不整合を回避できます。複数のサプライヤーから調達すると、統合に伴うリスクが貴社に転嫁されます。ターンキー方式の実績事例を確認してください。
文書化されたサポート。 実際にビールを醸造できる試運転、チーム全員を対象とした研修、そして予備部品の納期や対応時間を文書で明示すること――これらは、口頭での約束などとは比べものにならないほど信頼できます。
カスタマイズとプロセスのノウハウ。 レイアウトや配管の配置は、お客様の現場に合わせて調整する必要があります。また、優れたサプライヤーは、お客様が目指すビールスタイルに合わせたマッシュスケジュールや発酵曲線についてもアドバイスしてくれます。つまり、単にタンクを購入するだけでなく、醸造所を開設してきた彼らのノウハウも一緒に購入することになるのです。
7. まとめ
2026年もクラフトビールの成長は続いていますが、今や重要なのは「確実に利益を上げられるか」という点です。その道のりにおいて、設備投資は最も費用がかかり、かつ一度決定すると元に戻せない決断です。設備は、マッシュ効率、品質の安定性、エネルギー消費量、そして拡張の余地を決定づけるものだからです。 完璧な答えはありませんが、最低限満たすべき条件は存在します。それは、適切な生産能力の算定、品質を妥協しない原材料の選定、状況に適した加熱方法、チームに合った自動化システム、そして書面によるサポート条件です。これら5つの条件を満たせば、あとはプロセスと時間次第です。
現在、クラフトビール醸造所のプロジェクトを計画中で、施設レイアウトの設計、特殊な設備(サワービールの製造など)に関する個別のアドバイス、あるいは特定のシステム規模における詳細な予算内訳などが必要な場合は、 ご要望がございましたら、お気軽にお知らせください。